Stanzen ist zurück
Mehr produzieren. Weniger rüsten.
38 Werkzeuge gleichzeitig, sodass ganze Teileserien ohne Unterbrechung laufen. Kein manueller Werkzeugwechsel während des Betriebs. Weniger Umrüstzeit. Mehr Teile pro Schicht.
±0,1 mm. Schicht für Schicht
Der präzise verarbeitete Maschinenrahmen und das geschlossene Servo-System gewährleisten ±0,1 mm Stanzgenauigkeit unter kontinuierlichem Hochfrequenz Stanzen ohne zeitliche Abweichung. Präzision, die Sie Ihren Kunden garantieren können.
Weniger Verschnitt. Kürzere Zyklen.
Integrierte Verschachtelung, Kalkulation und Sequenzierung liefern 8-15% bessere Materialauslastung gegenüber manueller Anordnung. Keine Probeläufe, kein verschwendetes Blech. Kürzere Zykluszeiten, ganz automatisch.
Programmieren auf Autopilot
JFY PUNCH programmiert Stanzteile automatisch mit Sequenzoptimierung, Clusterwerkzeuge & Micro Joints - ohne manuelle Eingabe. Verknüpfen Sie JFY PLUS und programmieren Sie Schneiden, Stanzen und Biegen in einer Oberfläche und einem Workflow.
Applikationen, die kein 2D Laser kann
Kiemen, Durchzüge, Gewinde, Sicken, Ausbrüche: alles in einem Programm, auf einer Maschine. Wenn Ihre Teile Umformung benötigen, liefert nur Stanzen das Ergebnis.
Spezifikation und Leistung
Details
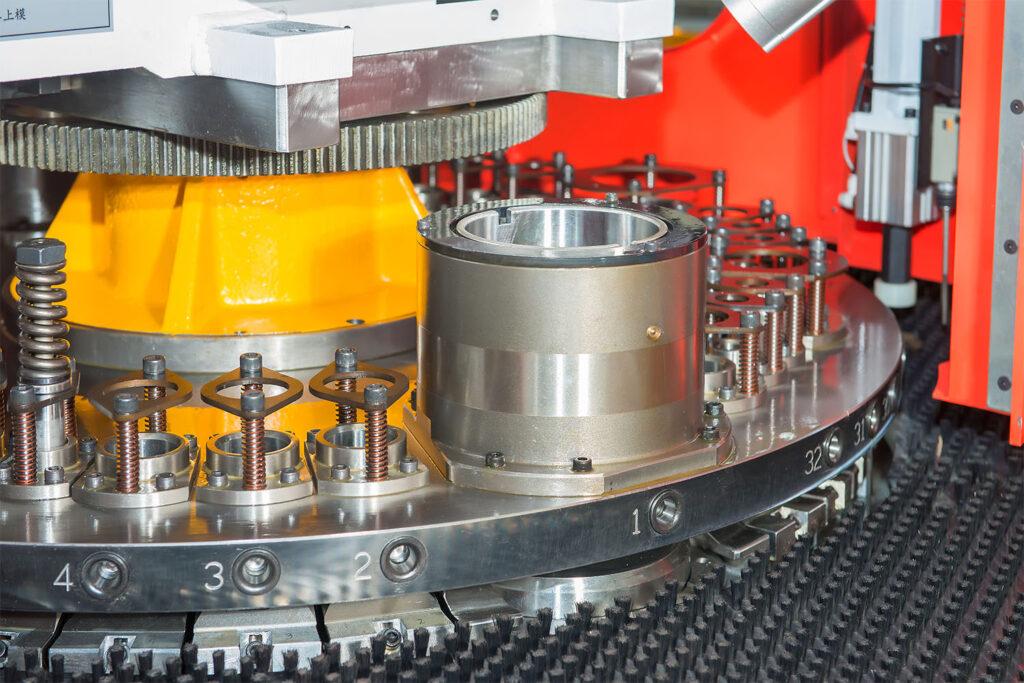
Werkzeugrevolver mit 38 Stationen
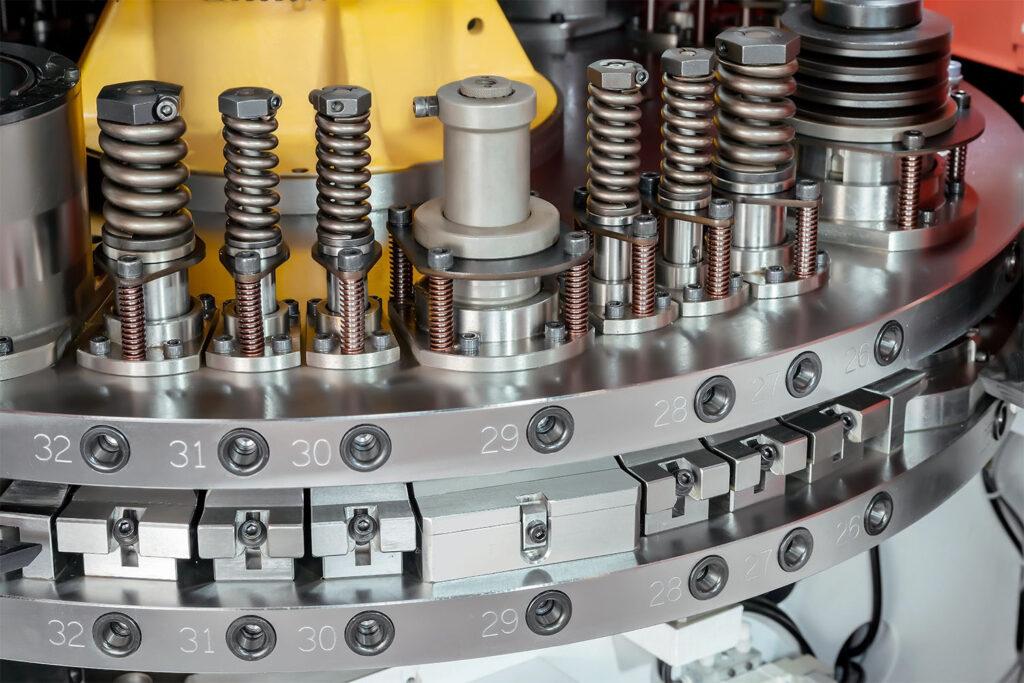
Stanz-, Umform- und Lamellenwerkzeuge können gleichzeitig im Werkzeugrevolver bereitgehalten werden. Weniger Werkzeugwechsel reduzieren die Rüstzeiten und ermöglichen eine unterbrechungsarme Serienfertigung.
38 Werkzeugstationen für eine große Auswahl an Stanz- und Umformwerkzeugen.
Schnellwechselbare Unterwerkzeuge erleichtern den Werkzeugwechsel zwischen verschiedenen Fertigungsaufträgen
Ermöglicht längere Produktionsläufe mit weniger manuellen Unterbrechungen.
Automatisch drehbare Indexstation
Mit der CNC-gesteuerten Drehstation lassen sich schräg angeordnete Lüftungslamellen, Schlitze und andere richtungsabhängige Umformungen herstellen. Das Werkzeug ist um 360° drehbar, sodass nicht für jede Bearbeitungsrichtung ein separates Werkzeug benötigt wird.
Weniger doppelt benötigte Werkzeuge und ein geringeres Risiko, das falsche Werkzeug einzusetzen.
Die Drehbewegungen sind vollständig in das CNC-Programm integriert.
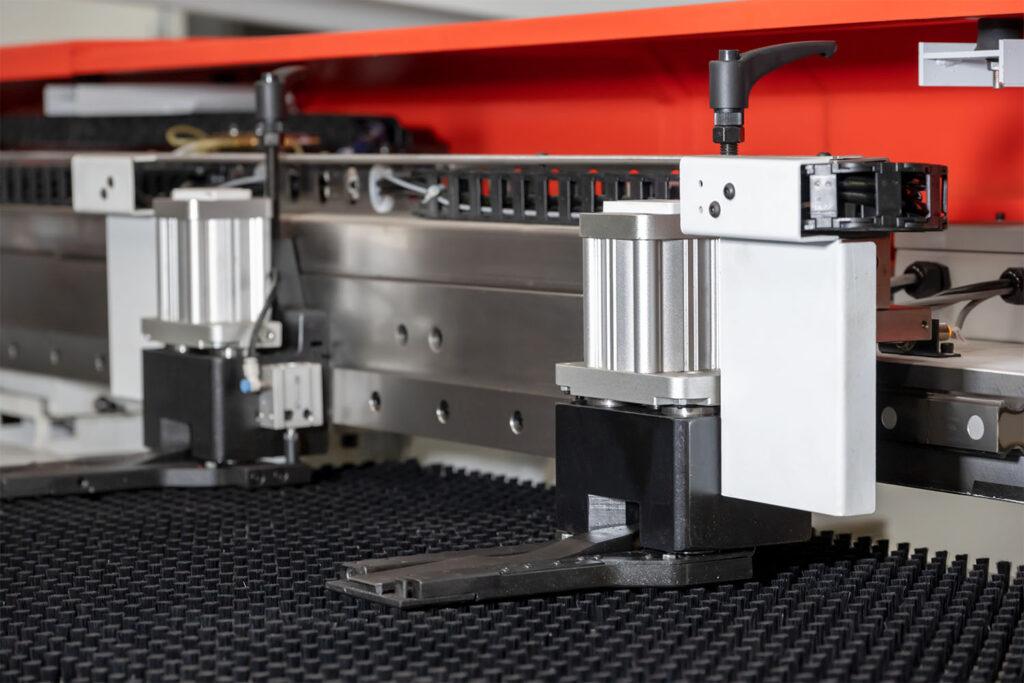
Schwimmendes Spannpratzensystem
Das System hält das Blech während der Bearbeitung sicher in Position und ermöglicht gleichzeitig die erforderlichen Bewegungen. Eine Blechverschiebungserkennung und der Spannpratzenschutz stoppen die Maschine rechtzeitig, bevor ein falsch positioniertes Blech oder ein unsicherer Stanzhub Schäden verursachen kann
Erkennt unerwünschte Blechbewegungen vor dem nächsten Stanzhub.
Die Positionsüberwachung hilft, Kollisionen zwischen Stanzwerkzeug und Spannpratzen zu verhindern.
Ermöglicht die sichere Bearbeitung umfangreicher Schachtelpläne mit geringerem Überwachungsaufwand durch das Bedienpersonal.
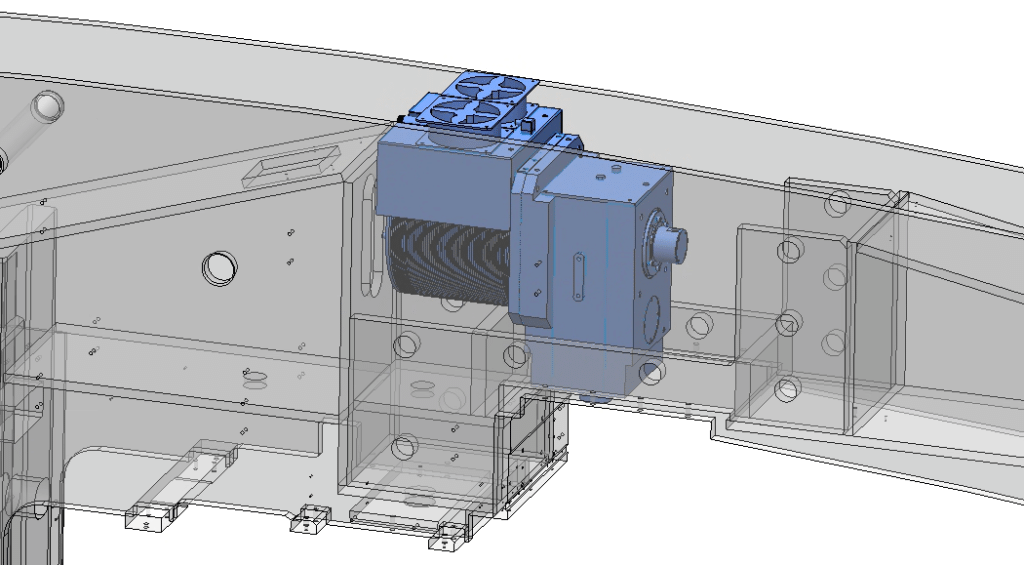
Servogesteuerter Stanzantrieb
Der direkt angetriebene Servomotor stellt die benötigte Stanzkraft unmittelbar bereit und passt den Energieverbrauch an die jeweilige Bearbeitungsleistung an. Die Luftkühlung und die geschlossene Regelung gewährleisten stabile und wiederholgenaue Umformprozesse.
Drehmomentstarker Direktantrieb mit hoher Überlastfähigkeit.
Die Luftkühlung vermeidet Wartungsprobleme, die durch flüssige Kühlmittel entstehen können.
Die geschlossene Regelung sorgt für eine gleichbleibende Umformtiefe.
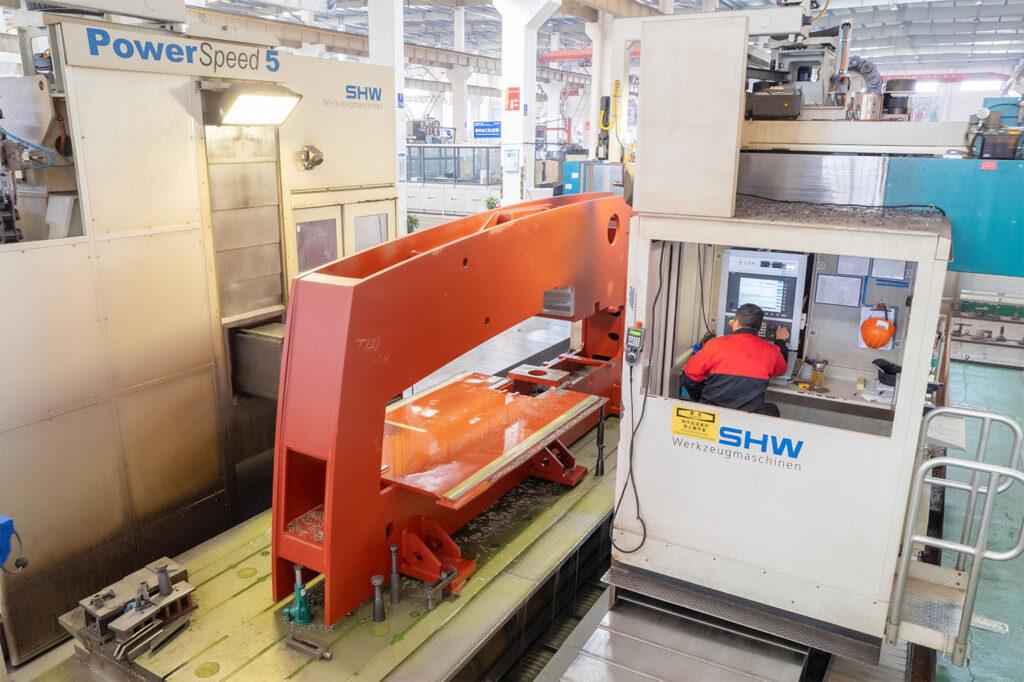
Maschinenrahmen
Der geschlossene, geschweißte Maschinenrahmen, die fünseitige Bearbeitung auf einem SHW-Bearbeitungszentrum und die mittels Finite-Elemente-Analyse (FEA) optimierte Konstruktion sorgen für eine stabile Maschinengeometrie auch bei hochfrequenten Stanzvorgängen. Die Bearbeitung in einem einheitlichen Koordinatensystem gewährleistet eine gleichbleibend hohe Genauigkeit während des gesamten Produktionsbetriebs.
Steife, geschlossene Rahmenkonstruktion mit hoher Verformungsbeständigkeit.
Die wichtigsten Bezugsflächen werden in einem einheitlichen Koordinatensystem bearbeitet.
Unterstützt die Einhaltung der angegebenen Positioniergenauigkeit von ±0,1 mm.
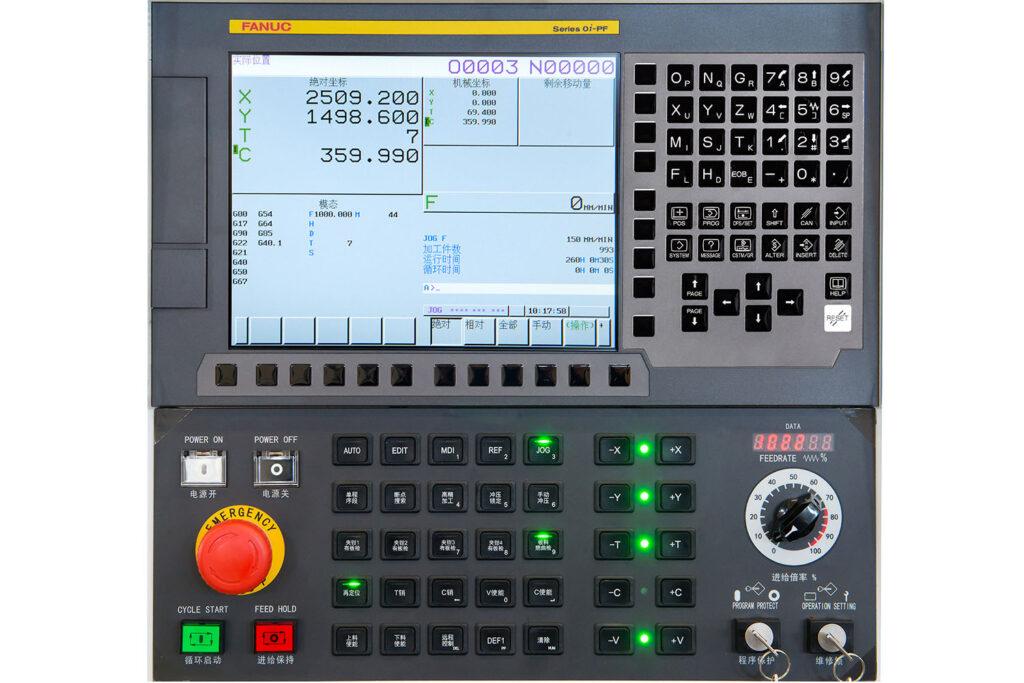
FANUC-CNC-Steuerung
Die bewährte FANUC-CNC-Steuerung vereinfacht die Bedienung, Wartung und den technischen Support. Vorhandene Erfahrungen mit FANUC-Steuerungen lassen sich direkt auf die MT300E übertragen, ohne dass eine Einarbeitung in ein vollständig neues, herstellerspezifisches Steuerungssystem erforderlich ist.
Fünf gesteuerte Achsen: X, Y, V, T und C.
Vertraute Diagnose- und Wartungsverfahren erleichtern die Fehlersuche und Instandhaltung.
Ein umfassendes FANUC-Service- und Supportnetzwerk steht in den wichtigsten Märkten zur Verfügung.
Maschinenspezifikationen
| Hauptspezifikation | MT+ 300E-2515 |
|---|---|
| Max. Stanzleistung | 300 kN |
| Hauptantriebsart | Servomotor |
| Max. Blechformat (mit einmaligem Umsetzen) | 5000x1500 mm |
| Max. Blechdicke | 6 mm |
| Max. Stanzdurchmesser pro Stanzung | Φ88.9 mm |
| Max. Stanzhub | 32 mm |
| Anzahl der Spannpratzen | 3 Stk. |
| Anzahl der Stationen | 38 Stk. |
| Auto-Index-Stationen | 2 (D) Stk. |
| Stanzgenauigkeit | ±0.1 mm |
| Max. Vorschubgeschwindigkeit - X Achse | 80 m/min |
| Max. Vorschubgeschwindigkeit - Y Achse | 80 m/min |
| Max. Vorschubgeschwindigkeit - XY kombiniert | 113 m/min |
| Arbeitstischauswahl - Für Dicke 3 mm und darunter | Feiner Bürstentisch |
| Arbeitstischauswahl - Für Dicke 3-4 mm | Bürstentisch mit Stahlkugeln |
| Arbeitstischauswahl - Für Dicke 4-6 mm | Stahlkugeltisch |
| Max. Hubzahl bei 1 mm Teilung mit 6 mm Hub | 750 Hübe/min |
| Max. Stanzschläge bei 25 mm Teilung mit 6 mm Hub | 400 Hübe/min |
| Revolverdrehzahl | 30 Hübe/min |
| CNC-System | FANUC |
| Anzahl der Steuerachsen | 5 (X, Y, V, T, C) Stk. |
| Abmessungen (einschließlich Sicherheitszaun) | 7026×7900×2360 mm |